После токарной обработки на металлической детали остаются тонкие бороздки, после шлифования они становятся гораздо мельче, а отполированная поверхность кажется совершенно гладкой. Однако под увеличением неровности есть и на ней. Они влияют на трение, износ, удержание смазки и герметичность соединений.
На чертеже требования к таким неровностям обычно обозначают параметрами Ra или Rz. Разберём, как измерить их на практике и когда можно обойтись без специального прибора.
Что такое шероховатость и зачем её проверяют
Шероховатость — это характеристика мелких неровностей, образующих микрорельеф поверхности. Следы оставляют режущий инструмент, абразивные зёрна и другие воздействия при обработке. Не следует путать её с отклонениями формы и волнистостью: изгиб вала относится к форме, крупные повторяющиеся волны — к волнистости, а мелкие следы резца — к шероховатости.
Требования зависят от назначения поверхности. Для посадки подшипника, уплотнительного соединения и наружной стенки корпуса не нужна одинаковая чистота обработки. При этом более гладкая поверхность не всегда лучше: микрорельеф может помогать удерживать смазку. Поэтому требования назначают с учётом функции детали.
Чем отличаются Ra и Rz
Ra — среднее арифметическое абсолютных отклонений профиля от средней линии на установленной длине. Проще говоря, прибор измеряет выступы и впадины, а затем рассчитывает среднюю величину отклонений. Значение указывают в микрометрах (мкм): один микрометр равен 0,001 мм. Ra 1,6 на чертеже обычно задаёт предельное значение 1,6 мкм при применимых правилах оценки.
Rz характеризует наибольшую высоту профиля в пределах определённого участка. Он чувствительнее к выраженным выступам и впадинам, которые могут мало влиять на усреднённый Ra. Две поверхности могут иметь одинаковое Ra, но разное Rz. Универсального коэффициента перевода между ними нет. Определение Rz менялось в стандартах, поэтому при проверке старых чертежей важно учитывать редакцию документа и метод измерения.
Чем измеряют шероховатость поверхности
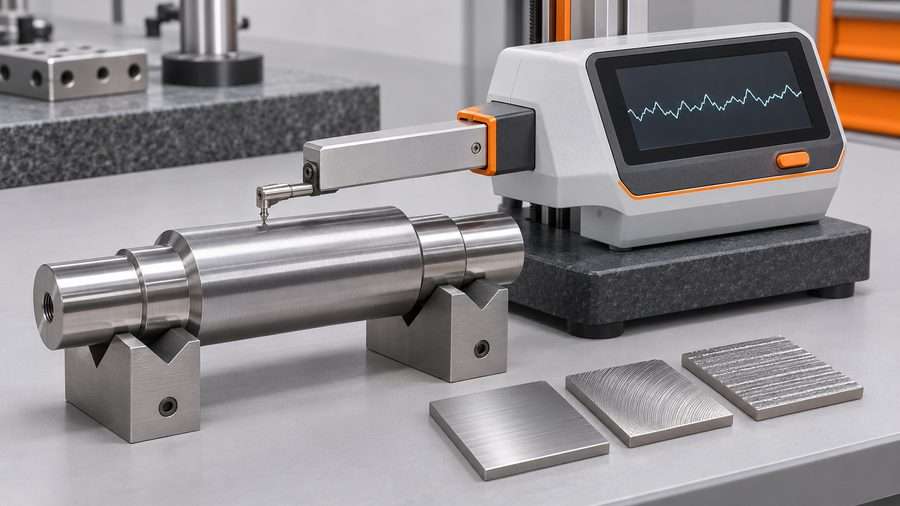
Для точного количественного контроля чаще всего используют контактный профилометр. Его тонкий, обычно алмазный, наконечник перемещается по поверхности и регистрирует изменения высоты профиля. Прибор рассчитывает Ra и Rz, иногда показывая график профиля. Способ подходит для контроля после точения, фрезерования и шлифования.
Для мягких покрытий, чувствительных материалов или сложных участков используют бесконтактные оптические приборы — например, интерференционные и конфокальные профилометры. Они работают без контакта, но результат зависит от свойств материала, геометрии и настроек.
На производстве встречаются также образцы шероховатости — наборы поверхностей, полученных разными видами обработки. Мастер сравнивает деталь с подходящим образцом визуально и, если это допустимо, на ощупь. Это полезно для быстрой оценки, но не заменяет количественного контроля: одинаково блестящие поверхности могут иметь разную шероховатость.
Как измерить шероховатость профилометром
Рассмотрим проверку поверхности вала после шлифования. Настройки и правила приёмки определяются чертежом, методикой и инструкцией к прибору.
- Проверьте чертёж. Уточните, какой параметр задан, где именно его требуется измерить и есть ли указания о направлении неровностей или особых условиях контроля. Нельзя подменять указанное Ra измерением Rz только потому, что прибор показывает оба значения.
- Подготовьте деталь. Удалите стружку, пыль и остатки масла, не повреждая поверхность. Надёжно установите деталь и защитите измерение от вибраций работающего оборудования.
- Настройте профилометр. Выберите предусмотренные методикой длину оценки, фильтры и нужный параметр; при необходимости выполните проверку прибора по контрольному образцу. Неправильные настройки могут дать разные показания на одной и той же детали.
- Выберите направление и измерьте. При выраженных следах обработки щуп обычно перемещают поперёк бороздок, а не вдоль них, если методика не требует иного. Выполните измерение в установленных местах и обратите внимание на необычные выбросы профиля.
- Оцените результат. Сопоставьте значения с требованиями чертежа по принятому правилу приёмки. При ответственном контроле зафиксируйте прибор, настройки, места измерений и полученные данные.
Допустим, на чертеже указано Ra 1,6 мкм, а измерения дали 1,1; 1,3 и 1,2 мкм. При соблюдении методики проверенные участки соответствуют требованию. Если один результат составил 2,1 мкм, нельзя просто усреднить его с остальными: необходимо разобраться в причине и применить правило приёмки.
Как определить шероховатость без профилометра
Без специального прибора можно лишь приблизительно судить о качестве обработки. Для этого используют сравнительные образцы, лупу или направленное освещение. Отличить грубую обработку от тонкого шлифования можно, а вот надёжно различить Ra 0,8 и Ra 1,6 мкм на глаз — нет. Обычный микрометр и штангенциркуль тоже не подходят: они измеряют размеры, а не микрорельеф.
Сравнение годится для оперативной проверки, но подтверждать соответствие чертежу следует инструментально. При отсутствии прибора можно обратиться в измерительную лабораторию.
Как читать обозначение шероховатости на чертеже
Значение Ra или Rz указывают рядом со знаком шероховатости, который относится к определённой поверхности. Могут быть указаны направление неровностей и способ обработки. Поэтому важно понять не только число 3,2, но и параметр, и поверхность, к которой оно относится.
Требования к посадочному месту подшипника и к необрабатываемой наружной части корпуса закономерно отличаются. Минимальная шероховатость для всех поверхностей не нужна: лишние операции шлифования и доводки увеличивают стоимость.
Что влияет на результат и какие ошибки встречаются
На микрорельеф влияют материал заготовки, геометрия и износ инструмента, подача, скорость резания, вибрации и жёсткость закрепления. Даже на одном станке при разных режимах получают разную поверхность.
При измерении часто ошибаются с направлением прохода щупа, выбирают неподходящую длину оценки или оставляют загрязнения на поверхности. Нельзя судить обо всей детали по одному удобному участку, а отдельные царапины не всегда корректно считать обычной шероховатостью. При сомнительном результате сначала проверяют условия измерения.
Какие ГОСТы учитывать
В российской технической документации встречаются ГОСТ 2789-73 (параметры и характеристики шероховатости), ГОСТ Р 71448-2024 (параметры и направления неровностей) и ГОСТ 2.309-73 (обозначения на чертежах). ГОСТ 2789-73 был восстановлен для применения в РФ в апреле 2026 года. Новый ГОСТ Р 2.309-2026 утверждён, но его основная дата введения — 1 октября 2027 года, с возможностью досрочного применения. Для конкретного проекта проверяйте применимую редакцию стандарта.
Коротко о главном
Шероховатость определяют не по блеску поверхности, а по параметрам её микрорельефа. Для предварительной оценки подходят сравнительные образцы, а для количественного контроля Ra и Rz — профилометр или другое подходящее измерительное средство. Самое важное — правильно прочитать чертёж, выбрать условия измерения и оценить результат по установленной методике: само число на дисплее ещё не говорит о годности детали.