В металлической пластине нужно просверлить отверстие на заданном расстоянии от края. Заготовку зажали в тисках, станок точно выполнил координаты, но при проверке отверстие оказалось смещено. Причина может быть не в станке, а в том, от какой стороны пластины отсчитывали размер.
Чтобы избежать таких ошибок, выбирают технологические базы — поверхности, оси или точки, по которым определяют положение заготовки. Разберёмся, как работает базирование и почему выбор базы влияет на точность обработки.
Что такое базирование и чем оно отличается от закрепления
Базирование — придание заготовке требуемого положения относительно выбранной системы координат. Базой может служить плоскость, цилиндрическая поверхность или ось отверстия. По ней устанавливают деталь относительно станка и инструмента.
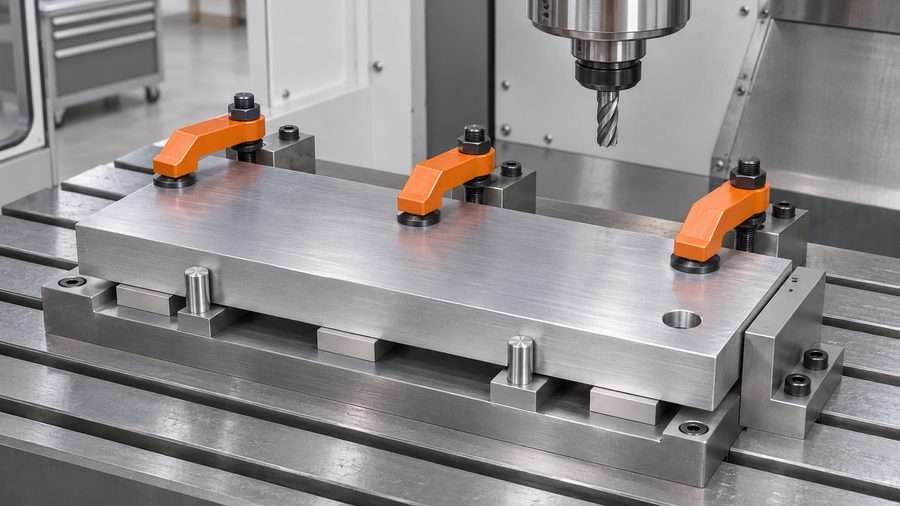
Базирование не следует путать с закреплением. Упоры задают положение детали, а зажимы удерживают её при резании. Если при затяжке тисков заготовка приподнимается над опорой, сильный зажим лишь закрепит её в неверном положении. К тому же чрезмерное усилие может деформировать тонкую стенку. Правильная установка должна быть повторяемой и сохранять контакт детали с опорами.
Конструкторская, технологическая и измерительная базы
По назначению различают три основных вида баз. Каждая отвечает на собственный вопрос: как деталь расположена в изделии, как её устанавливают при изготовлении и откуда измеряют размеры.
- Конструкторская база определяет положение детали или сборочной единицы в изделии. Например, плоскость прилегания корпуса к станине задаёт его положение при сборке.
- Технологическая база определяет положение заготовки во время изготовления или ремонта. По ней деталь устанавливают при выполнении операции на станке.
- Измерительная база используется для определения относительного положения детали и средства измерения, когда проверяют размер или расположение элемента.
Одна поверхность может выполнять несколько функций. Например, нижней плоскостью кронштейн опирается на станок, и от неё же измеряют высоту отверстия. Совпадение технологической и измерительной баз облегчает обеспечение точности.
Принцип совмещения баз заключается в том, чтобы устанавливать деталь по поверхности, от которой на чертеже задан ответственный размер. Если она ещё не обработана или недоступна, выбирают другую схему и учитывают возникающую погрешность.
Принцип шести точек: схема 3–2–1
Свободная деталь имеет шесть степеней свободы: три перемещения и три поворота. Чтобы определить положение прямоугольной заготовки, используют принцип 3–2–1 с шестью опорными точками.
Три точки снизу определяют опорную плоскость: положение по высоте и два наклона. Две точки сбоку задают поперечное положение и устраняют поворот в горизонтальной плоскости. Один торцевой упор фиксирует оставшееся продольное положение. Всё это работает при условии, что заготовка сохраняет контакт с опорами; зажимы помогают удерживать её в таком состоянии при обработке.
Схема не означает, что каждой детали необходимы шесть штифтов. Валы устанавливают в патронах, центрах или призмах, корпуса — на оправках и пальцах. Важно исключить неопределённость положения, не создавая лишних жёстких опор: при отклонениях формы они могут вызвать качание детали.
Практический пример: отверстие сместилось из-за неверной базы
Допустим, на чертеже прямоугольной пластины указано: центр отверстия должен находиться на расстоянии 15 ± 0,1 мм от боковой поверхности А. Номинальная ширина пластины — 60 мм, но фактическая ширина заготовок может составлять от 59,8 до 60,2 мм.
Технолог решил установить пластину по противоположной поверхности Б и сверлить отверстие на расстоянии 45 мм от неё. Для пластины шириной ровно 60 мм всё правильно: 60 − 45 = 15 мм. Но при ширине 59,8 мм расстояние от отверстия до стороны А получится 14,8 мм, а при ширине 60,2 мм — 15,2 мм. Оба значения выходят за разрешённые пределы от 14,9 до 15,1 мм. Даже идеально настроенный станок здесь не спасёт: в размер попало колебание ширины пластины.
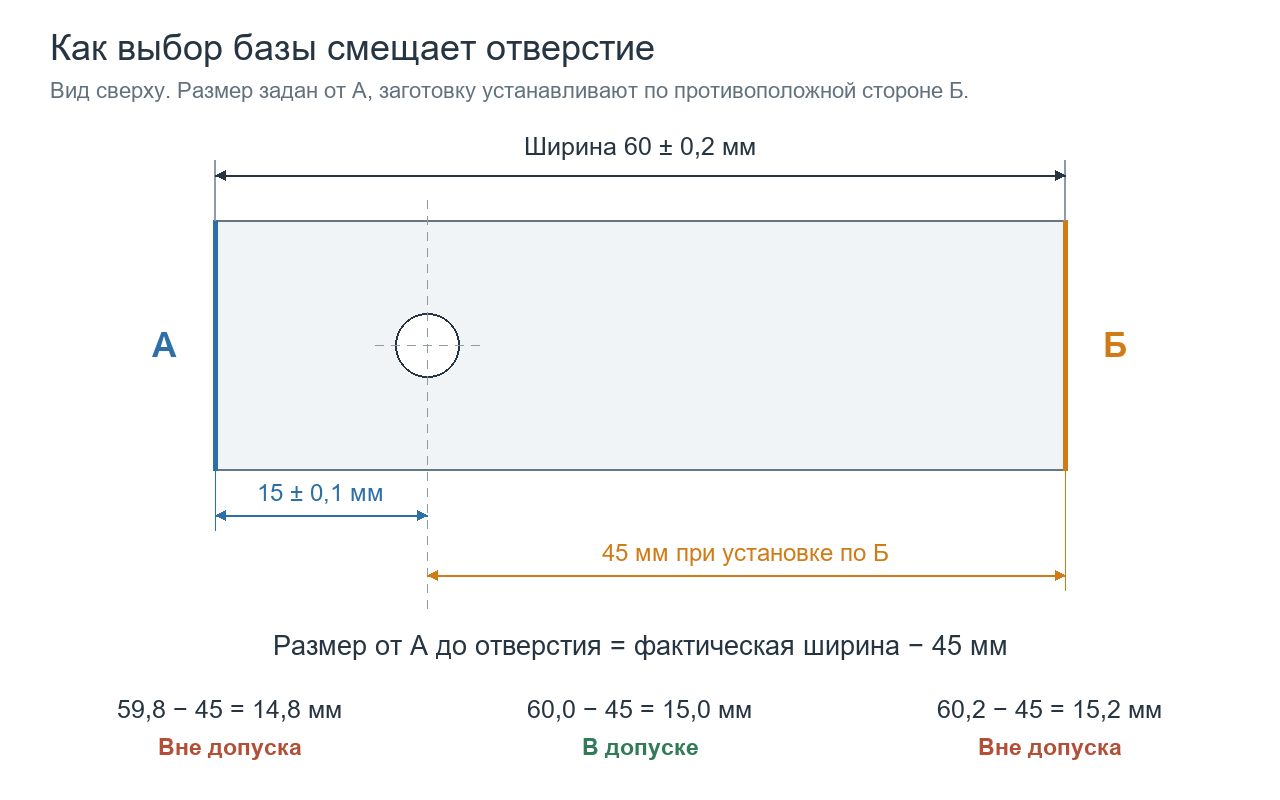
Если установить заготовку по поверхности А, разброс ширины не будет непосредственно влиять на расстояние до отверстия. Точность сверления и надёжность установки по-прежнему важны, но одна причина погрешности устранена.
Как выбрать технологическую базу
Выбор базы зависит от чертежа, формы заготовки и последовательности операций. Помогают четыре правила.
Ориентируйтесь на ответственные размеры. Ищите поверхности и оси, от которых на чертеже заданы точные расстояния и отверстия. Использование этих элементов при установке сокращает размерную цепь.
Используйте устойчивые поверхности. Заусенцы, литейная корка и малая площадь контакта ухудшают установку. Часто сначала обрабатывают удобную плоскость, которая затем служит базой.
Не меняйте базу без необходимости. Каждая переустановка может добавить погрешность. Связанные поверхности выгодно обрабатывать за один установ, если это позволяет доступ инструмента.
Учитывайте силы резания и зажима. Деталь не должна отрываться от опор или прогибаться. Это особенно важно для тонкостенных заготовок и длинных валов.
Базирование при фрезеровании, сверлении и точении
При фрезеровании деталь часто ставят обработанной плоскостью на опоры, а положение по сторонам задают упорами. Связанные размеры по возможности обрабатывают за один установ; для сложной геометрии используют специальные приспособления.
При сверлении координаты отверстий желательно задавать от баз на чертеже. Для серии применяют упоры, пальцы и кондукторы: первые определяют положение детали, а кондукторные втулки направляют сверло.
При точении базируют по наружной поверхности в патроне, отверстию на оправке или центровым отверстиям. Схема влияет на соосность поверхностей и биение; для длинных валов учитывают жёсткость и необходимость поддержки.
Погрешность базирования: где чаще всего ошибаются
Погрешность базирования — отклонение фактического положения заготовки от требуемого. Её причины связаны со схемой установки и точностью базовых поверхностей. Погрешности зажима и станка рассматривают отдельно.
Частые ошибки — установка не по той стороне, опирание на заусенец, лишние жёсткие упоры и смещение при зажиме. Перед запуском серии полезно проверить повторяемость на нескольких заготовках. Иногда перестановка упоров помогает больше, чем коррекция координат станка.
Какой ГОСТ регулирует базирование деталей
Классификация и термины установлены в действующем ГОСТ 21495-76 «Базирование и базы в машиностроении. Термины и определения». Сам стандарт не заменяет анализа чертежа и выбора приспособления для конкретной операции.
Правильное базирование начинается с простого вопроса: относительно какой поверхности или оси требуется изготовить деталь? Когда схема установки согласована с размерами чертежа, обеспечить точность значительно легче. А неправильно выбранная база может привести к браку даже при исправном станке.