На чертеже рядом с диаметром отверстия встречается обозначение H7, а возле размера вала — g6 или p6. Такие записи определяют, будет ли вал свободно перемещаться во втулке, удастся ли установить подшипник и насколько плотно соединятся детали.
При изготовлении неизбежны небольшие отклонения от номинальных размеров, поэтому конструктор заранее задаёт допустимые границы. Разберём, что означают буквы и цифры на чертеже и как рассчитать зазор или натяг.
Что такое допуск размера
Предположим, требуется изготовить вал диаметром 25 мм. Получить абсолютно точный размер невозможно, да и обычно не нужно: достаточно, чтобы диаметр оставался в установленных границах. Их называют наибольшим и наименьшим предельными размерами.
Номинальный размер — это размер, от которого отсчитывают отклонения; в нашем примере он равен 25 мм. Предельные отклонения показывают, насколько допустимо отступить от номинала в большую или меньшую сторону. А допуск — разность между наибольшим и наименьшим предельными размерами, то есть ширина разрешённого интервала.
Если разрешённый диаметр вала — от 24,980 до 24,993 мм, его допуск составляет 0,013 мм, или 13 мкм. При этом соответствие допуску размера не отменяет проверку формы, шероховатости и других требований чертежа.
Что называют посадкой
Посадка характеризует соединение двух сопрягаемых элементов по разности их размеров до сборки. Терминами «вал» и «отверстие» в системе допусков обозначают соответственно наружный и внутренний размер, даже если элементы не имеют круглой формы.
Различают три основных вида посадок:
- С зазором. Отверстие при любых допустимых размерах не меньше вала, поэтому между деталями сохраняется неотрицательный зазор. Такая посадка нужна, например, там, где предусмотрено относительное движение или свободная установка.
- С натягом. Вал при любых допустимых размерах больше отверстия. Для соединения требуется усилие, нагрев охватывающей детали или охлаждение вала; после сборки возникает контактное давление.
- Переходная. В зависимости от фактических размеров может получиться небольшой зазор или натяг. Такие посадки используют, когда важно точное взаимное расположение деталей, а условия сборки допускают оба варианта.
Выбирать посадку по принципу «чем плотнее, тем надёжнее» нельзя. Избыточный зазор может вызвать биение и износ, а неподходящий натяг — затруднить сборку или повредить детали. При расчёте также учитывают нагрузку, материалы и конструкцию соединения.
Как прочитать обозначение H7/g6
Рассмотрим запись ⌀25 H7/g6. Число 25 задаёт общий номинальный диаметр отверстия и вала. Прописная буква H относится к отверстию, строчная g — к валу. Буквы указывают положение поля допуска относительно номинального размера, а цифры 7 и 6 обозначают квалитеты — степени точности, от которых зависит ширина поля допуска.
У отверстия H нижнее отклонение равно нулю: допустимый диаметр начинается с номинального и увеличивается вверх. У вала g поле допуска находится ниже номинала, поэтому даже самый большой разрешённый вал немного меньше 25 мм. Сочетание H7/g6, таким образом, относится к посадкам с зазором.
При одинаковом номинальном размере меньший номер квалитета обычно означает более узкий допуск. Точное значение находят по таблицам: H7 при диаметрах 10 и 100 мм соответствует разным пределам.
В системе отверстия за основу берут отверстие H, а нужную посадку получают выбором поля допуска вала. В системе вала исходным является вал h; такой подход полезен, когда на одном валу устанавливают несколько деталей.
Пример: рассчитываем зазор для ⌀25 H7/g6
Возьмём табличные значения по системе допусков ГОСТ 25346-2013 и ГОСТ 25347-2013. Для номинального диаметра 25 мм предельные размеры получаются следующими:
| Элемент | Нижний предел | Верхний предел |
|---|---|---|
| Отверстие H7 | 25,000 мм | 25,021 мм |
| Вал g6 | 24,980 мм | 24,993 мм |
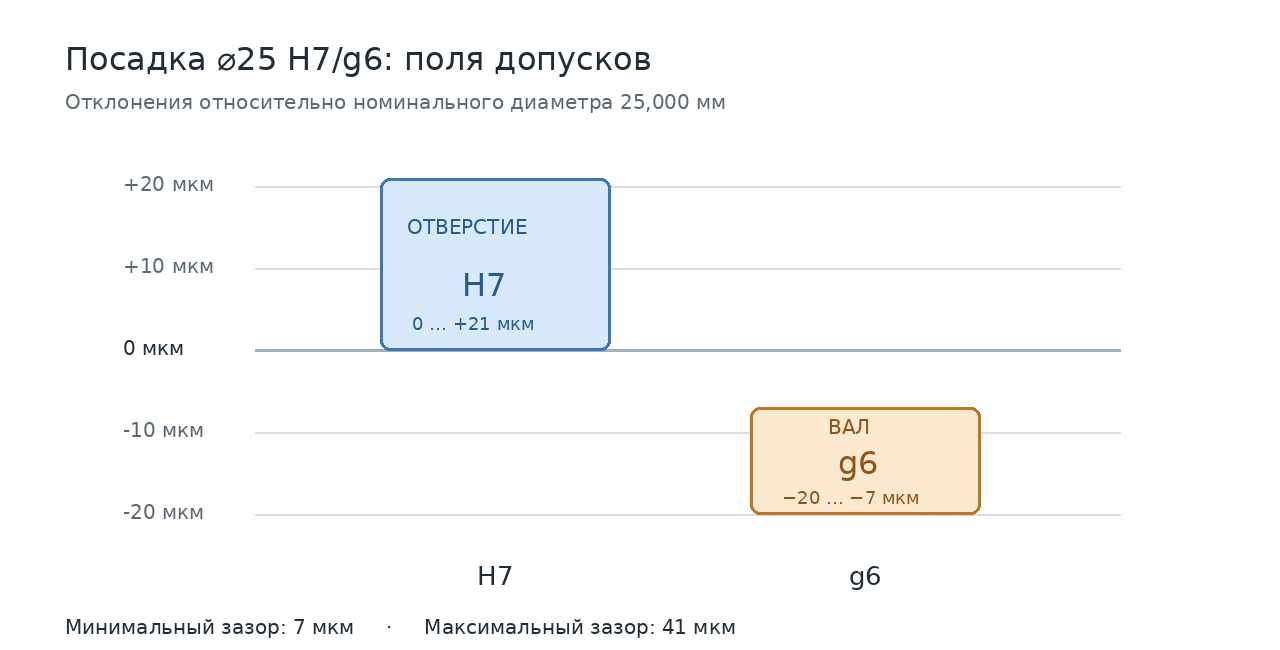
Чтобы определить наименьший зазор, из минимального диаметра отверстия вычитают максимальный диаметр вала: 25,000 − 24,993 = 0,007 мм, или 7 мкм. Наибольший зазор, наоборот, получается при самом большом отверстии и самом маленьком вале: 25,021 − 24,980 = 0,041 мм, или 41 мкм.
Итак, зазор составит от 0,007 до 0,041 мм. Оба результата положительны, следовательно, посадка гарантированно имеет зазор. В реальной паре его величина определяется фактическими размерами деталей.
Как определить натяг и переходную посадку
Если вал больше отверстия, разность их диаметров называют натягом. Например, при вале 25,030 мм и отверстии 25,010 мм он равен 0,020 мм. Натяг показывает геометрическую разницу до сборки, а не непосредственно прочность соединения.
Наименьший натяг равен разности минимального вала и максимального отверстия, наибольший — разности максимального вала и минимального отверстия. Когда возможен и зазор, и натяг, посадка считается переходной.
Примеры сочетаний — H7/g6 с зазором, H7/k6 с возможным зазором или натягом и H7/p6 с натягом. Для каждого номинального размера предельные значения проверяют отдельно; выбирать посадку следует по назначению соединения.
Как проверить размеры изготовленных деталей
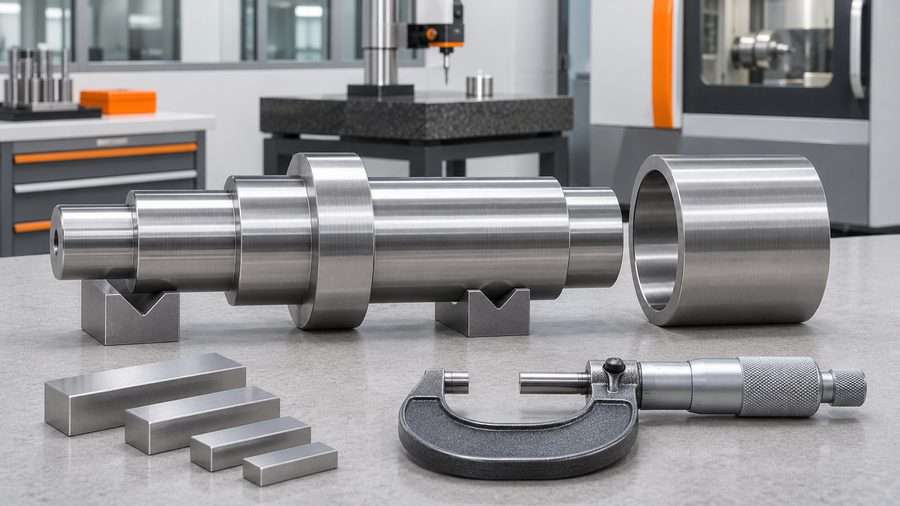
В производстве мало правильно рассчитать поля допусков: необходимо убедиться, что реальные отверстие и вал в них укладываются. Наружные диаметры проверяют микрометрами или подходящими калибрами, внутренние — нутромерами и предельными калибрами-пробками. Для небольших допусков обычного штангенциркуля может оказаться недостаточно; важны разрешение прибора, его погрешность и условия измерения.
Учитывают температуру, чистоту поверхности и точки измерения. Нагретая деталь меняет размер при остывании, а заусенцы мешают и измерению, и сборке. Проверка в нескольких сечениях помогает выявить отклонения формы.
Один допуск размера не описывает всей поверхности. Шероховатость, отклонения формы и расположения тоже влияют на работу соединения, поэтому их контролируют отдельно, если этого требует чертёж.
Какие ГОСТы использовать
Для общего понимания допусков и посадок полезны два действующих стандарта. ГОСТ 25346-2013 устанавливает основные положения системы допусков на линейные размеры, термины и правила обозначения. ГОСТ 25347-2013 содержит числовые значения предельных отклонений отверстий и валов, по которым и определяют реальные границы размеров. Оба документа основаны на системе ISO 286 и применяются к соответствующим гладким элементам, а не, например, к резьбовым соединениям.
В старой документации могут встречаться прежние обозначения и ссылки на другие редакции. Если допуск не указан у размера, проверьте технические требования: общие допуски могут быть заданы отдельно.
Главное, что стоит запомнить
Допуск задаёт допустимые пределы размера, а посадка — характер соединения отверстия и вала. Для расчёта находят табличные отклонения, определяют предельные размеры и сравнивают их сочетания: получится гарантированный зазор, натяг или переходная посадка.
Небольшая разница в сотые доли миллиметра может решить, будет ли механизм работать свободно или соединение удастся собрать только с усилием. Поэтому допуски и посадки — не формальность на чертеже, а один из основных способов обеспечить взаимозаменяемость деталей и предсказуемую работу изделия.